


API 5L-Leitungsrohr
API 5L ist eine Standardspezifikation für Leitungsrohre, die vom American Petroleum Institute (API) entwickelt wird und die Anforderungen für die Herstellung von zwei Produktspezifikationsstufen (PSL 1 und PSL 2) von nahtlosen und geschweißten Stahlrohren für den Einsatz in Pipeline-Transportsystemen in der Erdölindustrie bereitstellt. Stufe PSL 1 bietet eine Standardqualitätsstufe für Leitungsrohre. Stufe PSL 2 stellt zusätzliche verbindliche Anforderungen an die chemische Zusammensetzung, Kerbzähigkeit und Festigkeitseigenschaften sowie zusätzliche zerstörungsfreie Prüfungen.
Die 46. Ausgabe der API 5L-Spezifikation, die erstmals 1965 veröffentlicht wurde, beschreibt chemische, mechanische und hydrostatische Prüfkriterien. Hersteller müssen die Anforderungen der API-Rohrnormen erfüllen und sich Audits unterziehen, um eine Lizenz für die API 5L-Konformität zu erhalten, die es ihnen ermöglicht, das API-Monogramm auf ihren Produkten zu präsentieren. Die Lizenzerneuerung alle drei Jahre stellt die kontinuierliche Einhaltung der Qualitätssicherungsprogramme sicher.
Glücklicherweise verfügt YOUFA STEEL PIPE über ein API-Standardzertifikat und unser API 5L folgt konsequent diesem Standard!
Größe und Herstellungsprozess von API 5L-Leitungsrohren
| Nennrohrgröße (NPS) | Außendurchmesser | Nennwandstärke | |||||||||||||||
| DN | Zoll | mm | SCH5S | SCH10S | SCH10 | SCH20 | SCH30 | SCH40 | SCH60 | SCH80 | SCH100 | SCH120 | SCH140 | SCH160 | STD | XS | XXS |
| 6 | 1/8" | 10.3 | - | 1.24 | - | - | - | 1.73 | - | 2.42 | - | - | - | - | 1.73 | 2.41 | - |
| 8 | 1/4" | 13.7 | - | 1.65 | - | - | - | 2.24 | - | 3.02 | - | - | - | - | 2.24 | 3.02 | - |
| 10 | 3/8" | 17.1 | - | 1.65 | - | - | - | 2.31 | - | 3.2 | - | - | - | - | 2.31 | 3.2 | - |
| 15 | 1/2" | 21.3 | 1.65 | 2.11 | - | - | - | 2.77 | - | 3.73 | - | - | - | 4.78 | 2.77 | 3.73 | 7.47 |
| 20 | 3/4" | 26.7 | 1.65 | 2.11 | - | - | - | 2.87 | - | 3.91 | - | - | - | 5.56 | 2.87 | 3.91 | 7.82 |
| 25 | 1" | 33.4 | 1.65 | 2.77 | - | - | - | 3.38 | - | 4.55 | - | - | - | 6.35 | 3.38 | 4.55 | 9.09 |
| 32 | 11/4" | 42.2 | 1.65 | 2.77 | - | - | - | 3.56 | - | 4.85 | - | - | - | 6.35 | 3.58 | 4.85 | 9.7 |
| 40 | 11/2" | 48.3 | 1.65 | 2.77 | - | - | - | 3.68 | - | 5.05 | - | - | - | 7.14 | 3.68 | 5.08 | 10.15 |
| 50 | 2" | 60.3 | 1.65 | 2.77 | - | - | - | 3.91 | - | 5.54 | - | - | - | 8.74 | 3.91 | 5.54 | 11.07 |
| 65 | 21/2" | 73 | 2.11 | 3.05 | - | - | - | 5.16 | - | 7.01 | - | - | - | 9.53 | 5.16 | 7.01 | 14.02 |
| 80 | 3" | 88.9 | 2.11 | 3.05 | - | - | - | 5.49 | - | 7.62 | - | - | - | 11.13 | 5.49 | 7.52 | 15.24 |
| 90 | 31/2" | 101.6 | 2.11 | 3.05 | - | - | - | 5.74 | - | 8.08 | - | - | - | - | 5.74 | 8.08 | - |
| 100 | 4" | 114.3 | 2.11 | 3.05 | - | - | - | 6.02 | - | 8.58 | - | 11.13 | - | 13.49 | 6.02 | 8.56 | 17.12 |
| 125 | 5" | 141.3 | 2.77 | 3.4 | - | - | - | 6.55 | - | 9.53 | - | 12.7 | - | 15.88 | 6.55 | 9.53 | 18.05 |
| 150 | 6" | 168.3 | 2.77 | 3.4 | - | - | - | 7.11 | - | 10.97 | - | 14.27 | - | 18.26 | 7.11 | 10.97 | 21.95 |
| 200 | 8" | 219.1 | 2.77 | 3.76 | - | 6.35 | 7.04 | 8.18 | 10.31 | 12.7 | 15.09 | 18.26 | 20.62 | 23.01 | 8.18 | 12.7 | 22.23 |
| 250 | 10" | 273.1 | 3.4 | 4.19 | - | 6.35 | 7.8 | 9.27 | 12.7 | 15.09 | 18.26 | 21.44 | 25.4 | 28.58 | 9.27 | 12.7 | 25.4 |
| 300 | 12" | 323.9 | 3.96 | 4.57 | - | 6.35 | 8.38 | 10.31 | 14.27 | 17.48 | 21.44 | 25.4 | 28.58 | 33.32 | 9.53 | 12.7 | 25.4 |
| 350 | 14" | 355.5 | 3.96 | 4.78 | 6.35 | 7.92 | 9.53 | 11.13 | 15.09 | 19.05 | 23.83 | 27.79 | 31.75 | 35.71 | 9.53 | 12.7 | - |
| 400 | 16" | 406.4 | 4.19 | 4.78 | 6.35 | 7.92 | 9.53 | 12.7 | 16.66 | 21.44 | 26.19 | 30.96 | 36.53 | 40.49 | 9.53 | 12.7 | - |
| 450 | 18" | 457.2 | 4.19 | 4.78 | 6.35 | 7.92 | 11.13 | 14.27 | 19.05 | 23.83 | 29.36 | 34.93 | 39.67 | 45.24 | 9.53 | 12.7 | - |
| 500 | 20" | 508 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | 15.09 | 20.62 | 26.19 | 32.54 | 38.1 | 44.45 | 50.01 | 9.53 | 12.7 | - |
| 550 | 22" | 558.8 | 4.78 | 5.54 | 6.35 | 9.53 | 12.7 | - | 22.23 | 28.58 | 34.93 | 41.28 | 47.63 | 53.98 | 9.53 | 12.7 | - |
| 600 | 24" | 609.6 | 5.54 | 6.35 | 6.35 | 9.53 | 14.27 | 17.48 | 24.61 | 30.96 | 38.89 | 46.02 | 52.37 | 59.54 | 9.53 | 12.7 | - |
| 650 | 26" | 660.4 | - | - | 7.92 | 12.7 | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 700 | 28" | 711.6 | - | - | 7.92 | 12.7 | 15.88 | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 750 | 30" | 762 | 6.35 | 7.92 | 7.92 | 12.7 | 15.88 | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 800 | 32" | 812.8 | - | - | 7.92 | 12.7 | 15.88 | 17.48 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 850 | 34" | 863.6 | - | - | 7.92 | 12.7 | 15.88 | 17.48 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 900 | 36" | 914.4 | - | - | 7.92 | 12.7 | 15.88 | 19.05 | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 950 | 38" | 965.2 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1000 | 40" | 1015 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1050 | 42" | 1066.8 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1100 | 44" | 1117.6 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1150 | 46" | 1188.4 | - | - | - | - | - | - | - | - | - | - | - | - | 9.53 | 12.7 | - |
| 1200 | 48" | 1219.2 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |


Youfa bietet ERW-, SMLS-, SSAW- und LSAW-Stahlrohre in verschiedenen Größen und Spezifikationen an, um den unterschiedlichen Anforderungen verschiedener Branchen und Anwendungen gerecht zu werden. Bei Rückfragen und Fragen wenden Sie sich bitte an Youfa Steel Pipe. jederzeit. Dank im Voraus. Willkommen!
| Akzeptabler Herstellungsprozess und PSLs | ||||||||
| Art des Rohrs oder Rohrendes | Rohrqualität PSL 1a | Rohrqualität PSL 2a | ||||||
| L175 oder A25 b |
L175P oder A25P b |
L210 oder A |
L245 oder B |
L290 oder X42 bis L485 oder X70 | L245 oder B bis L555 oder X80 | >L555 oder X80 bis L690 oder X100 |
>L690 oder X1 00 bis L830 oder X120 |
|
| Rohrtyp | ||||||||
| SMLS | X | X | X | X | X | X | X | - |
| CW | X | X | - | - | - | - | - | - |
| LFW | X | - | X | X | X | - | - | - |
| HFW | X | - | X | X | X | X | - | - |
| LW | - | - | - | - | X | - | - | - |
| SAW Lc | - | - | X | X | X | X | X | X |
| SÄGEd | - | - | X | X | X | X | X | X |
| COWLc | - | - | X | X | X | X | - | - |
| KUHd | - | - | X | X | X | X | - | - |
| Art des Rohrendes | ||||||||
| Glockenförmiges Endee | X | - | X | X | X | - | - | - |
| Schlichtes Ende | X | - | X | X | X | X | X | X |
| Glattes Ende für Spezialkupplung | X | - | X | X | - | - | - | - |
| Gewindeende f | X | X | X | X | - | - | - | - |
|
||||||||


Youfa bietet verschiedene Arten von Rohrenden an, um den Anforderungen verschiedener Branchen und Anwendungen gerecht zu werden. Wenn Sie Fragen und Anregungen haben, wenden Sie sich bitte an Youfa Steel Pipe.
Chemische Zusammensetzung des API5L-Leitungsrohrs
Die Zusammensetzung von API 5L wird streng kontrolliert, insbesondere für PSL2 mit strengeren Zusammensetzungskontrollen. Hauptschwerpunkte sind niedrige C/P/S, optimierte Mn- und Mikrolegierungen (Nb, V, Ti) sowie strenge Grenzwerte für Kohlenstoffäquivalente, um Schweißbarkeit und Zähigkeit sicherzustellen. Der saure Service erfordert noch strengere Kontrollen.
Chemische Zusammensetzung für PSL 1-Rohrmit t kleiner oder gleich 25,0 mm (0,984 Zoll) |
||||||||
| Stahlsorte (Stahlname) |
Massenanteil, basierend auf Wärme- und Produktanalysen a.g % |
|||||||
| C | Mn | P | S | V | Nb | Ti | ||
| maxb | max b | min | max | max | max | max | max | |
| API 5L Nahtloses Rohr | ||||||||
| L175 oder A25 | 0.21 | 0.6 | - | 0.03 | 0.03 | - | - | - |
| L175P oder A25P | 0.21 | 0.6 | 0.045 | 0.08 | 0.03 | - | - | - |
| L210 oder A | 0.22 | 0.9 | - | 0.03 | 0.03 | - | - | - |
| L245 oder B | 0.28 | 1.2 | - | 0.03 | 0.03 | c,d | c,d | d |
| L290 oder X42 | 0.28 | 1.3 | - | 0.03 | 0.03 | d | d | d |
| L320 oder X46 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L360 oder X52 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L390 oder X56 | 0.28 | 1.4 | - | 0.03 | 0.03 | d | d | P |
| L415 oder X60 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L450 oder X65 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L485 oder X70 | 0.28e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| API 5L geschweißtes Rohr | ||||||||
| L175 oder A25 | 0.21 | 0.6 | - | 0.03 | 0.03 | - | - | - |
| L175P oder A25P | 0.21 | 0.6 | 0.045 | 0.08 | 0.03 | - | - | - |
| L210 oder A | 0.22 | 0.9 | - | 0.03 | 0.03 | - | - | - |
| L245 oder B | 0.26 | 1.2 | - | 0.03 | 0.03 | c,d | c,d | d |
| L290 oder X42 | 0.26 | 1.3 | - | 0.03 | 0.03 | d | d | d |
| L320 oder X46 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L360 oder X52 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L390 oder X56 | 0.26 | 1.4 | - | 0.03 | 0.03 | d | d | d |
| L415 oder X60 | 0.26e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L450 oder X65 | 0.26e | 1.40e | - | 0.03 | 0.03 | f | f | f |
| L485 oder X70 | 0.26e | 1.65e | - | 0.03 | 0.03 | f | f | f |
|
||||||||
Chemische Zusammensetzung für PSL 2-Rohremit t kleiner oder gleich 25,0 mm (0,984 Zoll) |
|||||||||||
| Stahlsorte (Stahlname) |
Massenanteil, basierend auf Wärme- und Produktanalysen % max |
Kohlenstoff Äquivalenta % max |
|||||||||
| Cb | Si | Mnb | P | S | V | Nb | Ti | Andere | CEWIIW | CEPCM | |
| API 5L Nahtloses und geschweißtes Rohr | |||||||||||
| L245R oder BR | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 |
| L290R oder X42R | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L245N oder BN | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 |
| L290N oder X42N | 0.24 | 0.4 | 1.2 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320N oder X46N | 0.24 | 0.4 | 1.4 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L360N oder X52N | 0.24 | 0.45 | 1.4 | 0.025 | 0.015 | 0.1 | 0.05 | 0.04 | d.e,l | 0.43 | 0.25 |
| L390N oder X56N | 0.24 | 0.45 | 1.4 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L415N oder X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Wie vereinbart | |
| L245Q oder BQ | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L290Q oder X42Q | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320Q oder X46Q | 0.18 | 0.45 | 1.4 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L360Q oder X52Q | 0.18 | 0.45 | 1.5 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L390Q oder X56Q | 0.18 | 0.45 | 1.5 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 |
| L415Q oder X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L450Q oder X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L485Q oder X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 |
| L555Q oder X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Wie vereinbart | |
| L625Q oder X90Q | 0.16f | 0.45f | 1.9 | 0.02 | 0.01 | g | g | g | j,k | Wie vereinbart | |
| L690Q oder X100Q | 0.16f | 0.45f | 1.9 | 0.02 | 0.01 | g | g | g | j,k | Wie vereinbart | |
| API 5L geschweißtes Rohr | |||||||||||
| L245M oder BM | 0.22 | 0.45 | 1.2 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L290M oder X42M | 0.22 | 0.45 | 1.3 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 |
| L320M oder X46M | 0.22 | 0.45 | 1.3 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,1 | 0.43 | 0.25 |
| L360M oder X52M | 0.22 | 0.45 | 1.4 | 0.025 | 0.015 | d | d | d | e,1 | 0.43 | 0.25 |
| L390M oder X56M | 0.22 | 0.45 | 1.4 | 0.025 | 0.015 | d | d | d | e,1 | 0.43 | 0.25 |
| L415M oder X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L450M oder X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L485M oder X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,1 | 0.43 | 0.25 |
| L555M oder X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,l | 0.43f | 0.25 |
| L625M oder X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,1 | _ | 0.25 |
| L690M oder X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | 0.25 | |
| L830M oder X120M | 0.1 | 0.56f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | 0.25 | |
|
|||||||||||
Produktionstoleranzen von API5L-Leitungsrohren
Toleranzen für Durchmesser, Wandstärke, Länge und Geradheit von API 5L-Leitungsrohren
Toleranzen für die Wandstärke |
||
| Wandstärke t mm (Zoll) |
Toleranzena
|
|
| API 5L SMLS-Rohrb | ||
| Kleiner oder gleich 4,0 (0,157) | +0.6(0.024) -0.5(0.020) |
|
| >4,0(0,157) bis<25.0 (0.984) | +0.150t -0.125t |
|
| Größer als oder gleich 25,0 (0,984) | +3.7 (0,146) oder +0.1z, je nachdem, welcher Wert größer ist -3,0 (0,120) oder -0,1z, je nachdem, welcher Wert größer ist |
|
| API 5L geschweißtes Rohrc,d | ||
| Kleiner oder gleich 5,0 (0,197) | ±0.5 (0.020) | |
| >5,0 (0,197) bis < 15,0 (0,591) | ±0.1t | |
| Größer als oder gleich 15,0 (0,591) | ±1.5(0.060) | |
|
||
Toleranzen für Rohre mit zufälliger Länge |
|||
| Zufällige Länge Bezeichnung m (ft) |
Mindestlänge m (ft) |
Mindestdurchschnittliche Länge für jede Bestellposition m (ft) |
Maximale Länge m (ft) |
| Mit Gewinde versehenes und gekoppeltes Rohr | |||
| 6 (20) | 4.88 (16.0) | 5.33 (17.5) | 6.86 (22.5) |
| 9 (30) | 4.11 (13.5) | 8.00 (26.2) | 10.29(33.8) |
| 12(40) | 6.71 (22.0) | 10.67(35.0) | 13.72(45.0) |
| Rohr mit glattem Ende | |||
| 6 (20) | 2.74 (9.0) | 5.33 (17.5) | 6.86 (22.5) |
| 9 (30) | 4.11 (13.5) | 8.00 (26.2) | 10.29(33.8) |
| 12 (40) | 4.27 (14.0) | 10.67(35.0) | 13.72(45.0) |
| 15(50) | 5.33(17.5) | 13.35(43.8) | 16.76(55.0) |
| 18 (60) | 6.40 (21.0) | 16.00 (52.5) | 19.81(65.0) |
| 24 (80) | 8.53 (28.0) | 21.34 (70.0) | 25.91 (85.0) |
Gemäß den in API 5L dargelegten Anforderungen müssen Leitungsrohre beliebiger Länge innerhalb der unten angegebenen Toleranzen geliefert werden:
- Ungefähre Längen müssen innerhalb einer Toleranz von ± 500 mm (20 Zoll) geliefert werden.
- Sofern die Lieferung von Verbindungsstücken vereinbart ist, dürfen Verbindungsstücke, die aus zwei zusammengeschweißten Stücken bestehen und eine Länge von weniger als 15,0 m (49,2 ft) ergeben, maximal bis zu 5 % der Auftragsposition bzw. nach Vereinbarung geliefert werden.
- Sofern die Lieferung von Verbindungsstücken vereinbart ist, können Verbindungsstücke, bestehend aus zwei zusammengeschweißten Stücken mit einer Länge von 15,0 m (49,2 ft) oder mehr, für die gesamte Auftragsposition oder einen Teil davon geliefert werden.
- Sofern die Lieferung von Verbindungsstücken vereinbart ist, können Verbindungsstücke, bestehend aus drei zusammengeschweißten Stücken mit einer Länge von 15,0 m (49,2 ft) oder mehr, bis zu maximal 5 % der Auftragsposition bzw. nach Vereinbarung geliefert werden.
Toleranzen für Durchmesser und Unrundheit
API 5L-Durchmesser- und Ovalitätstoleranzen priorisieren die Endqualität (kritisch für das Schweißen) und verschärfen sich bei PSL2 und größeren Durchmessern. Diese gewährleisten die Integrität der Rohrleitung unter Hochdruck-/Tieftemperaturbedingungen, insbesondere bei Güten wie X65–X80.
Bei Rückfragen und Fragen wenden Sie sich bitte an Youfa Steel Pipe. jederzeit. Dank im Voraus. Willkommen!

Inspektionshäufigkeit für API5L-Leitungsrohre
API 5L schreibt eine 100-prozentige Prüfung für Maß-, Hydrostatik- und Sichtprüfungen vor, während chemische, mechanische und zerstörungsfreie Prüfungen auf Chargenbasis durchgeführt werden, um Effizienz ohne Qualitätseinbußen sicherzustellen.
Inspektionshäufigkeit für PSL 1-Rohre |
|||
| NEIN | Art der Inspektion | Rohrtyp | Häufigkeit der Inspektion e |
| 1 | Wärmeanalyse | Alles Rohr | Eine Analyse pro Stahlschmelze |
| 2 | Produktanalyse | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Zwei Analysen pro Stahlschmelze (entnommen aus separate Produktpositionen) |
| 3 | Zugprüfung des Rohrkörpers eines geschweißten Rohrs mit D kleiner oder gleich 48,3 mm (1.900 Zoll), in Güteklasse L175 oder A25 | CW, LFW oder HFW | Einmal pro Testeinheitevon nicht mehr als 25 Tonnen (28 Tonnen) Rohr |
| 4 | Zugprüfung des Rohrkörpers eines geschweißten Rohrs mit D kleiner oder gleich 48,3 mm (1.900 Zoll), in Güteklasse L175P oder A25P | CW | Einmal pro Testeinheitevon nicht mehr als 25 Tonnen (28 Tonnen) Rohr |
| 5 | Tensile testing of the pipe body of welded pipe with D>48,3 mm (1.900 Zoll), in Güteklasse L175 oder A25 | CW, LFW oder HFW | Einmal pro Prüfeinheit von nicht mehr als 50 Tonnen (55 Tonnen) Rohr |
| 6 | Tensile testing of the pipe body of welded pipe with D>48,3 mm (1.900 Zoll), in Güteklasse L175P oder A25P | CW | Einmal pro Prüfeinheit von nicht mehr als 50 Tonnen (55 Tonnen) Rohr |
| 7 | Zugprüfung des Rohrkörpers eines nahtlosen Rohrs | SMLS | Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnis a |
| 8 | Zugprüfung des Rohrkörpers von geschweißten Rohren in Güteklassen höher als Güteklasse L175 oder A25 | LFW, HFW, LW, SAW oder KUH |
Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa |
| 9 | Zugprüfung der Längs- oder Spiralnaht von geschweißten Rohren mit D größer oder gleich 219,1 mm (8,625 Zoll) | LFW, HFW, LW, SAW oder KUH |
Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa,b,c |
| 10 | Zugprüfung der Spulen-/Platten-Endschweißnaht eines geschweißten Rohrs mit D größer oder gleich 219,1 mm (8,625 Zoll) | SAWH oder COWH | Mindestens einmal pro 50 Coil-/Blech-Endschweißungen von Rohren mit dem gleichen Kaltausdehnungsverhältnisa,c,d |
| 11 | Biegeprüfung der Längsnahtschweißnaht von geschweißten Rohren mit D kleiner oder gleich 48,3 mm (1.900 Zoll), in Güteklasse L175, L175P, A25 oder A25P | CW, LFW oder HFW | Einmal pro Prüfeinheit von nicht mehr als 25 Tonnen (28 Tonnen) Rohr |
| 12 | Biegeprüfung der Längsnahtschweißung von geschweißten Rohren mit 48,3 mm (1.900 in.) | CW, LFW oder HFW | Einmal pro Prüfeinheit von nicht mehr als 50 Tonnen (55 Tonnen) Rohr |
| 13 | Geführte Biegeprüfung der Längs- oder Spiralnahtschweißung von geschweißten Rohren | SÄGE oder KUH | Einmal pro Testeinheit von nicht mehr als 50 Längen Rohr der gleichen Güteklasse |
| 14 | Geführte Biegeprüfung der Spulen-/Blech-Endschweißnaht eines geschweißten Rohrs | SAWH oder COWH | Mindestens einmal pro 50 Coil-/Blech-Endschweißungen von Rohren mit dem gleichen Kaltausdehnungsverhältnisa,c,d |
| 15 | Geführte Biegeprüfung der Längsnahtschweißung von geschweißten Rohren mit D größer oder gleich 323,9 mm (12,750 Zoll) | LW | Einmal pro Prüfeinheit von nicht mehr als 50 Rohrlängen derselben Güteklasse |
| 16 | Abflachungstest von geschweißten Rohren | CW, LFW, HFW oder LW | Wie in Abbildung 6 dargestellt |
| 17 | Härteprüfung von harten Stellen in kaltgeformten geschweißten Rohren | LFW, HFW, LW, SAW oder KUH |
Jede harte Stelle, die in jeder Richtung mehr als 50 mm (2,0 Zoll) beträgt |
| 18 | Hydrostatische Prüfung | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Jedes Rohr |
| 19 | Makrografische Prüfung der Längs- oder Spiralnaht von geschweißten Rohren | SÄGE oder KUH | Mindestens einmal pro Betriebsschicht und zu jedem beliebigen Zeitpunkt Jede Änderung der Rohrgröße erfolgt während der Betriebsschicht; oder, wenn 10.2.5.2 zutrifft, am Beginn der Produktion jeder Kombination mit spezifiziertem Außendurchmesser und spezifizierter Wand Dicke |
| 20 | Metallografische Prüfung der Längsnahtschweißung von geschweißten Rohren | LFW oder HFW ohne Voll- Körper normalisiertes Rohr |
Mindestens einmal pro Betriebsschicht und zu jedem beliebigen Zeitpunkt Änderungen der Sorte, des angegebenen Außendurchmessers oder spezifizierte Wandstärken werden hergestellt; plus immer dann, wenn Abweichungen von den Betriebsbedingungen der Wärmebehandlung auftreten |
| 21 | Sichtprüfung | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Jedes Rohr, außer wie in 10.2.7.2 erlaubt |
| 22 | Rohrdurchmesser und Unrundheit | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Mindestens einmal alle 4 Stunden pro Betriebsschicht plus wann immer eine Änderung der Rohrgröße auftritt die Betriebsschicht |
| 23 | Wandstärkenmessung | Alles Rohr | Jedes Rohr (siehe 10.2.8.5) |
| 24 | Andere Maßprüfungen | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Stichprobenartige Tests, wobei die Einzelheiten im Ermessen des Herstellers liegen |
| 25 | Wiegen von Rohren mit D< 141.3 mm (5.563 in.) | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Jede Pfeife oder jede geeignete Pfeifengruppe, wobei die Wahl im Ermessen des. liegt Hersteller |
| 26 | Wiegen von Rohren mit D größer oder gleich 141,3 mm (5,563 Zoll) | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Jedes Rohr |
| 27 | Länge | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Jede Rohrlänge muss gemessen werden, außer Dieses Rohr ist in Längen hergestellt, die im Inneren gleichmäßig sind 30 mm (0,1 ft) müssen nicht einzeln gemessen werden, sofern die Genauigkeit der Länge mindestens einmal alle 4 Stunden pro Betriebsschicht überprüft wird |
| 28 | Zerstörungsfreie Prüfung | SMLS, CW, LFW, HFW, LW, SÄGE oder KUH |
Gemäß Anhang E |
|
|||
Inspektionshäufigkeit für PSL 2-Rohre |
|||
| NEIN | Art der Inspektion | Rohrtyp | Häufigkeit der Inspektione |
| 1 | Wärmeanalyse | Alles Rohr | Eine Analyse pro Stahlschmelze |
| 2 | Produktanalyse | SMLS, HFW, SAW oder COW | Zwei Analysen pro Stahlschmelze (entnommen aus separate Produktpositionen) |
| 3 | Zugprüfung des Rohrkörpers D Kleiner oder gleich 141,3 mm (5,563 Zoll) | SMLS, HFW, SAW oder COW | Einmal pro Prüfeinheit von nicht mehr als 400 Rohren mit das gleiche Kaltausdehnungsverhältnis a |
| 4 | Tensile testing of the pipe body D>141,3 mm (5,563 Zoll) und weniger als oder gleich 323,9 mm (12,750 Zoll) | SMLS, HFW, SAW oder COW | Einmal pro Prüfeinheit von nicht mehr als 200 Rohren mit das gleiche Kaltausdehnungsverhältnisa |
| 5 | Tensile testing of the pipe body D>323,9 mm (12,750 Zoll) | SMLS, HFW, SAW oder COW | Einmal pro Prüfeinheit von nicht mehr als 100 Rohren mit das gleiche Kaltausdehnungsverhältnisa |
| 6 | Zugprüfung der Längs- oder Spiralnaht von geschweißten Rohren mit D größer oder gleich 219,1 mm (8,625 Zoll) und kleiner oder gleich 323,9 mm (12,750 Zoll) |
HFW, SAW oder COW | Einmal pro Prüfeinheit von nicht mehr als 200 Rohren mit das gleiche Kaltausdehnungsverhältnis a,b,c |
| 7 | Tensile testing of the longitudinal or helical seam weld of welded pipe with D>323,9 mm (12,750 Zoll) | HFW, SAW oder COW | Einmal pro Prüfeinheit von nicht mehr als 100 Rohren mit das gleiche Kaltausdehnungsverhältnisa,b,c |
| 8 | Zugprüfung der Spulen-/Platten-Endschweißnaht eines geschweißten Rohrs mit D größer oder gleich 219,1 mm (8,625 Zoll) | SAWH oder COWH | Mindestens einmal pro 50 Coil-/Blech-Endschweißungen von Rohren mit dem gleichen Kaltausdehnungsverhältnis a,b,d |
| 9 | CVN-Schlagprüfung des Rohrkörpers eines Rohrs mit spezifiziertem Außendurchmesser und spezifizierter Wandstärke, wie in Tabelle 22 angegeben | SMLS, HFW, SAW oder COW | Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa |
| 10 | Falls vereinbart, CVN-Schlagprüfung der Längsnahtschweißung von geschweißten Rohren mit spezifiziertem Außendurchmesser und spezifizierter Wandstärke gemäß Tabelle 22 | HFW | Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa,b |
| 11 | CVN-Schlagprüfung der Längs- oder Spiralnahtschweißung von geschweißten Rohren mit spezifiziertem Außendurchmesser und spezifizierter Wandstärke, wie in Tabelle 22 angegeben | SÄGE oder KUH | Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa,b,c |
| 12 | CVN-Schlagprüfung der Spulen-/Platten-Endschweißnaht eines geschweißten Rohrs mit dem angegebenen Außendurchmesser und der angegebenen Wandstärke gemäß Tabelle 22 | SAWH oder COWH | Mindestens einmal pro 50 Spulen-/Plattenendschweißungen vom Rohr mit dem gleichen Kaltausdehnungsverhältnisa,b,d |
| 13 | Falls vereinbart, DWT-Prüfung des Rohrkörpers von geschweißten Rohren mit D größer oder gleich 508 mm (20.000 Zoll) | HFW, SAW oder COW | Einmal pro Prüfstück Rohr mit der gleichen Kälte- Expansionsverhältnisa |
| 14 | Geführte Biegeprüfung der Längs- oder Helixnaht von geschweißten Rohren | SÄGE oder KUH | Einmal pro Prüfeinheit von nicht mehr als 50 Rohrlängen mit dem gleichen Kaltausdehnungsverhältnisa |
| 15 | Geführte Biegeprüfung der Spulen-/Blech-Endschweißnaht eines geschweißten Rohrs | SAWH oder COWH | Mindestens einmal pro 50 Spulen-/Plattenendschweißungen vom Rohr mit dem gleichen Kaltausdehnungsverhältnisa,b,d |
| 16 | Abflachungstest von geschweißten Rohren | HFW | Wie in Abbildung 6 dargestellt |
| 17 | Härteprüfung von harten Stellen in kaltgeformten geschweißten Rohren | HFW, SAW oder COW | Jede harte Stelle, die größer als 50 mm (2,0 Zoll) ist Richtung |
| 18 | Hydrostatische Prüfung | SMLS, HFW, SAW oder COW | Jedes Rohr |
| 19 | Makrografische Prüfung der Längs- oder Spiralnaht von geschweißten Rohren | SÄGE oder KUH | Mindestens einmal pro Betriebsschicht und immer dann, wenn sich die Rohrgröße während der Betriebsschicht ändert; oder, wenn 10.2.5.3 oder 10.2.5.4 zutrifft, zu Beginn der Produktion jeder Kombination aus spezifiziertem Außendurchmesser und spezifizierter Wandstärke |
| 20 | Metallografische Prüfung (oder optionale Härteprüfung anstelle der Metallografie) der Längsnahtschweißnaht von geschweißten Rohren | HFW ohne Ganzkörper normalisiertes Rohr |
Mindestens einmal pro Betriebsschicht und zu jedem beliebigen Zeitpunkt Änderungen der Sorte, des angegebenen Außendurchmessers oder spezifizierte Wandstärken werden hergestellt; plus wann immer Exkursionen aus der betrieblichen Wärmebehandlung Bedingungen vorliegen |
| 21 | Sichtprüfung | SMLS, HFW, SAW oder COW | Jedes Rohr, außer wie in 10.2.7.2 erlaubt |
| 22 | Rohrdurchmesser und Unrundheit | SMLS, HFW, SAW oder COW | Mindestens einmal alle 4 Stunden pro Betriebsschicht plus wann immer eine Änderung der Rohrgröße auftritt die Betriebsschicht |
| 23 | Wandstärkenmessung | Alles Rohr | Jedes Rohr (siehe 10.2.8.5) |
| 24 | Andere Maßprüfungen | SMLS, HFW, SAW oder COW | Stichprobenartige Tests, wobei die Einzelheiten im Ermessen des Herstellers liegen |
| 25 | Wiegen von Rohren mit D<141.3 mm(5.563 in.) | SMLS, HFW, SAW oder COW | Jedes Rohr oder jede geeignete Rohrgruppe mit Die Wahl liegt im Ermessen des Herstellers |
| 26 | Wiegen von Rohren mit D größer oder gleich 141,3 mm (5,563 Zoll) | SMLS, HFW, SAW oder COW | Jedes Rohr |
| 27 | Länge | SMLS, HFW, SAW oder COW | Mit Ausnahme davon muss jede Rohrlänge gemessen werden Rohre, die in Längen hergestellt werden, die innerhalb von 30 mm gleichmäßig sind (0,1 Fuß) muss nicht einzeln gemessen werden, vorausgesetzt die Genauigkeit der Länge wird mindestens einmal überprüft pro 4 h pro Betriebsschicht |
| 28 | Zerstörungsfreie Prüfung | SMLS, HFW, SAW oder COW | Gemäß Anhang E |
|
|||
Youfa-Zertifikat für API5L-Leitungsrohre
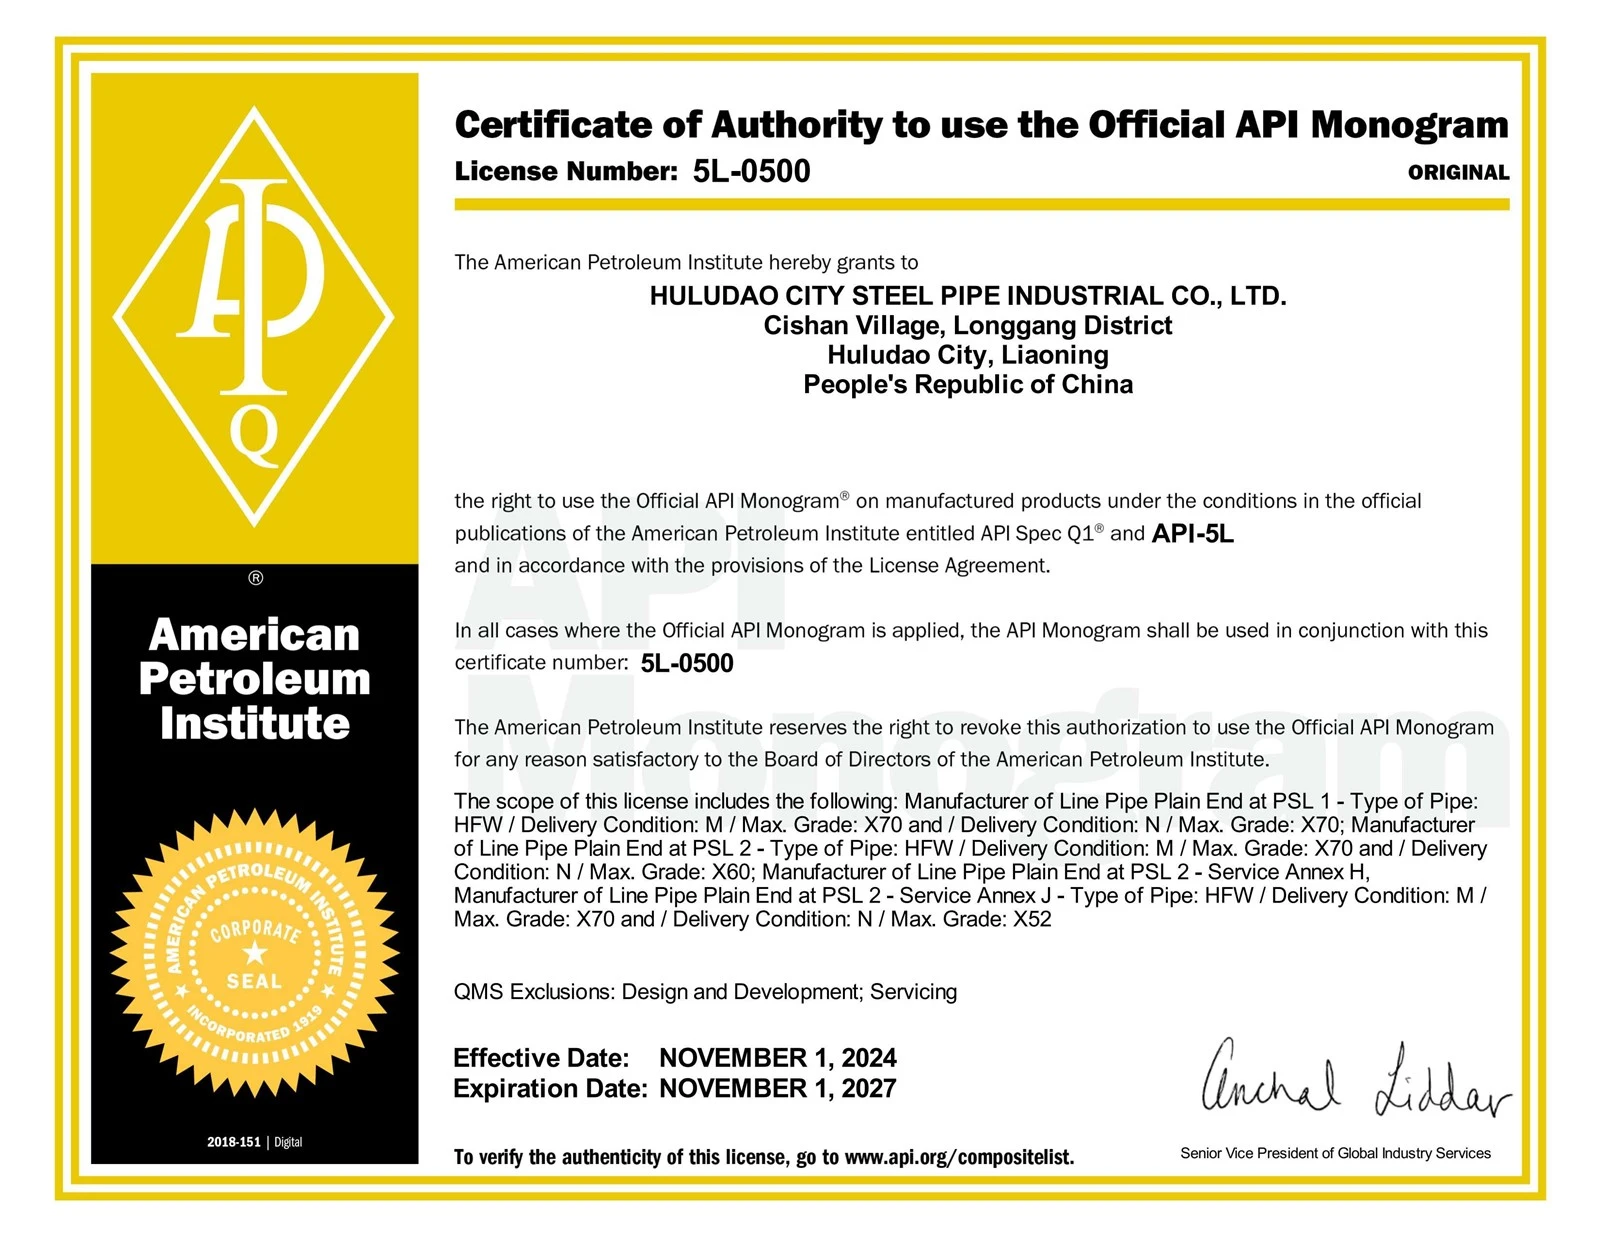

Kontaktieren Sie uns für weitere Informationen zu den Api 5L-Leitungsrohrspezifikationen und Produktoptionen, oderFordern Sie ein Angebot anWeitere Preisdetails erhalten Sie noch heute.
Youfa Steel Pipe ist Ihre vertrauenswürdige Quelle für hochwertige Api 5L-Kohlenstoffstahlrohrprodukte.